1. Définir l’unité de comparaison
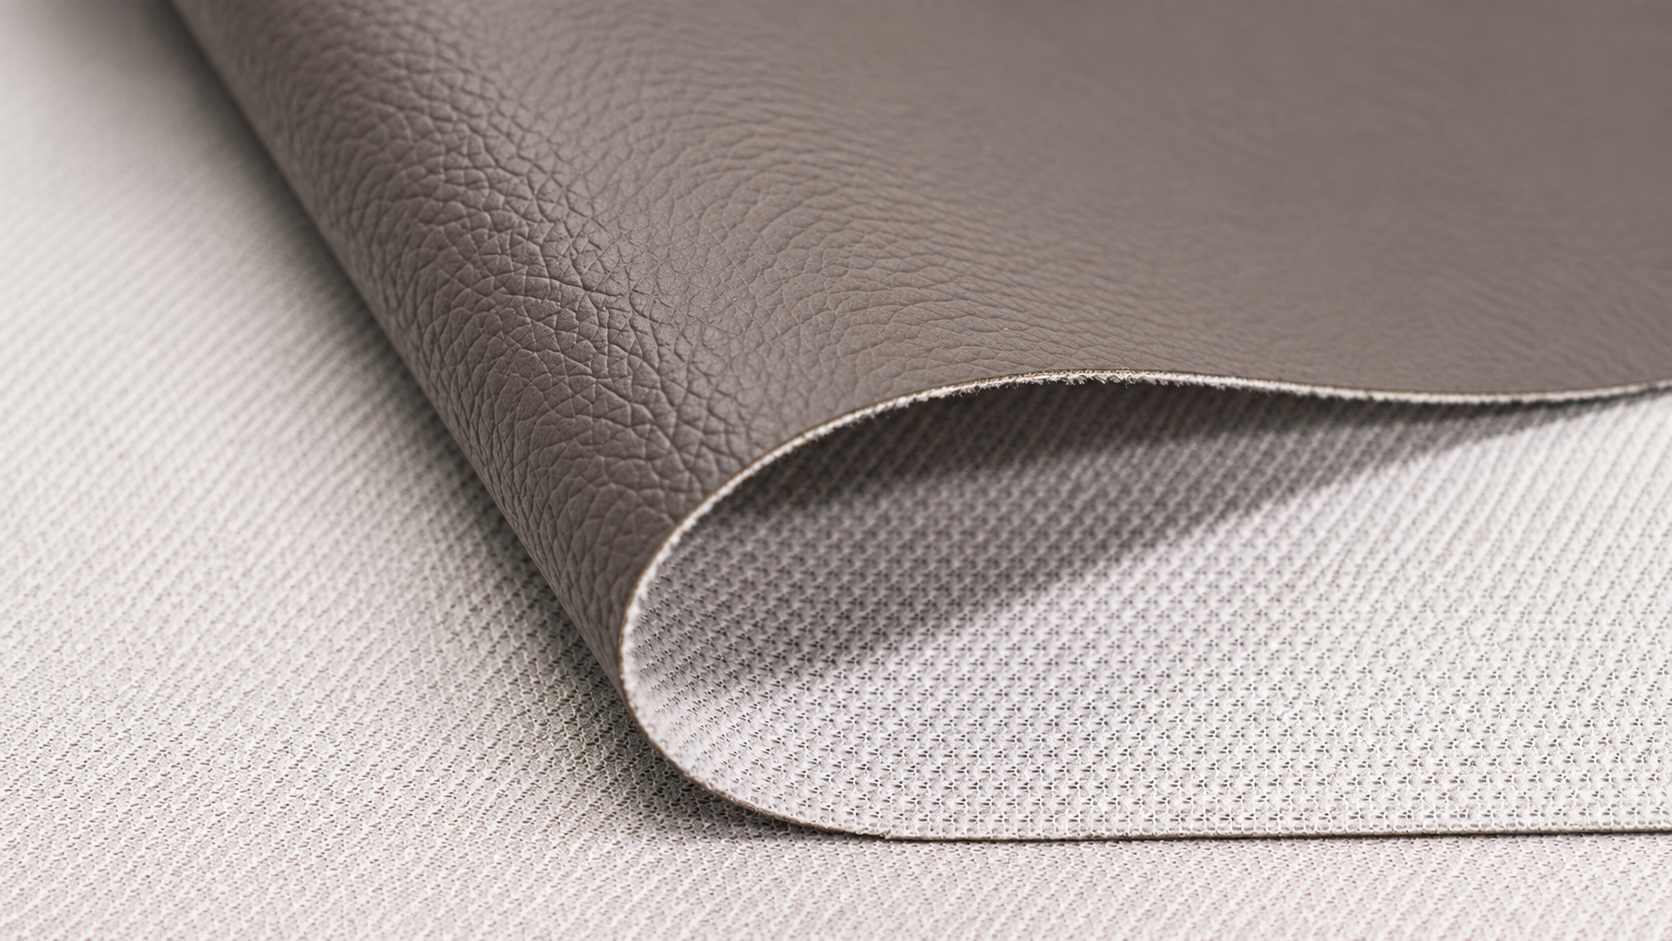
L’unité de comparaison est la construction complète, traçable, et son application finie, pas seulement le polymère indiqué au devis. Décrire catégorie de véhicule, composant, contacts, climat, nettoyage, procédé, marché et autorité d’acceptation. Identifier surface, finition, mousse, adhésif, support, épaisseur, largeur, couleur, grain, brillance, perforation et révision.
Centre d’assise, bourrelet latéral, appuie-tête, panneau de porte, accoudoir, pavillon, montant et housse de remplacement ne subissent pas les mêmes sollicitations : flexion, compression, soleil, nettoyage, taches, coutures et déformation varient. Un nuancier ne contrôle que l’aspect initial.
Le PVC peut être calandré, enduit en plastisol, expansé, embossé ou transféré depuis un papier. Le PU peut utiliser transfert à sec avec solvant, coagulation humide, dispersion aqueuse ou enduction réactive sans solvant. Ces voies impliquent des séchages, durcissements, collages, équipements et pertes différents.
Les prix de résine ne sont pas des prix de rouleaux finis. Une source de marché indique une résine PVC à 644 USD par tonne aux États-Unis au T2 2026, et une résine PU à 1 698 USD par tonne aux États-Unis au T4 2025. Ces références portent sur des résines et périodes différentes, pas sur un similicuir automobile. Voir les prix de résine PVC et de résine PU. Le prix fini comprend aussi additifs, support, mousse, enduction, colle, grain, séchage, inspection, rebuts, transport, conformité et marge.
| Domaine | Éléments à fixer | Preuves à demander |
|---|---|---|
| Application | Véhicule, pièce, contacts, climat, entretien et pose | Plan, procédé, profil d’usage et exigences du marché. |
| Construction | Face, finition, mousse, adhésif, support, épaisseur, largeur et couleur | Schéma, échantillon représentatif, fiche technique et lot. |
| Performances | Usure, flexion, pelage, chaleur, froid, chimie, odeur, COV et embuage | Méthodes, conditionnement, éprouvettes et critères comparables. |
| Base commerciale | Prix livré, rendement utile, pertes, réclamations et remplacement | Devis, essai de placement et données réelles d’usine, qualité et service. |
Conseil pratique
Émettre une fiche de comparaison maîtrisée avant consultation. Exiger pièce, couches, support, épaisseur, procédé, marché, essais, limites et nature des preuves ; les seules mentions « PVC automobile » ou « PU automobile » restent insuffisantes.
2. Comparer les procédés de fabrication et de transformation
La comparaison porte sur mise en forme, collage, finition, inspection et transformation en composant du véhicule. Le procédé influence épaisseur, reproduction du grain, couleur, contraintes de ligne, rebuts, couture, thermoformage, complexage et maîtrise environnementale.
Au calandrage PVC, résine, plastifiant, stabilisant, charges, pigments et éventuels agents d’expansion sont mélangés et plastifiés avant mise en feuille par cylindres. La feuille peut ensuite recevoir support, mousse, embossage et finition, puis être refroidie et enroulée. Entrefer, température, vitesse, état fondu et tension sont essentiels. Une série importante et stable peut convenir à cette voie, sous réserve de maîtriser formulation, changements et équilibre thermique.
Le PVC souple nécessite des plastifiants. Une étude mentionne 40–120 % en masse par rapport à la résine pour certaines formulations de similicuir, et examine migration et adhérence. Ce repère scientifique n’est pas une recette universelle automobile. Identifier la chimie puis vérifier migration, collant, collage, odeur, embuage et vieillissement. Voir l’étude sur le PVC et la finition PU aqueuse.
Le papier de transfert peut reproduire grain fin et brillance maîtrisée en PVC comme en PU. Une expérience PU a utilisé une épaisseur humide de 0,20–0,35 mm, un séchage à 80–100 °C pendant 5–10 minutes, un durcissement à 130–150 °C pendant 3–5 minutes et un complexage à 0,3–0,5 MPa. Ce sont des conditions de cette expérience, pas des réglages automobiles généraux. Voir l’expérience PU sur papier de transfert.
Le PU avec solvant permet des multicouches ajustables, mais exige de gérer évaporation, résidus, ventilation, récupération et sécurité. Le procédé humide peut créer une structure poreuse par coagulation et lavage, avec élimination de solvant, séchage et traitement des effluents. Attention à la substance : le seuil cité de 0,1 mg/kg concerne le diméthylfumarate, parfois abrégé DMF ou DMFu, et non le solvant N,N-diméthylformamide utilisé dans certains procédés PU. Ne pas utiliser ce seuil comme limite de résidu de ce solvant. Vérifier l’identité chimique et les exigences distinctes dans le règlement européen et les références de l’annexe REACH.
Le PU aqueux n’est pas un PU solvant simplement dilué : l’eau s’évapore, les particules coalescent et une post-réticulation peut être nécessaire. Dans l’étude PVC/WPU, l’ajout de 2 % en masse d’agent de nivellement a fait passer l’angle de contact de 73,9° à 27,7°, avec un coefficient d’étalement de 24,1 mJ/m² et une classe d’adhérence ISO 2409 de 0 pour le système étudié. Le mouillage peut être ajusté, sans garantir l’adhérence de toute dispersion PU sur tout PVC.
| Voie | Atout possible | Risque à valider |
|---|---|---|
| Calandrage PVC | Mise en feuille directe et géométrie régulière en grande série | Migration, pertes de changement, relaxation du grain et support. |
| Transfert sur papier | Grain fin, brillance et multicouches fonctionnelles | Écoulement, démoulage, durcissement, complexage et régularité du pelage. |
| PU aqueux | Réduction potentielle des solvants organiques classiques | Énergie de séchage, eau résiduelle, mousse, nivellement, adhérence et humidité. |
| PU sans solvant | Voie réactive à forte teneur en solides limitant l’évaporation de solvant | Dosage, durée d’utilisation, humidité, réaction, nettoyage et pertes d’arrêt. |
Conseil pratique
Réaliser un essai avec ligne, support, colle, couleur, grain et géométrie prévus. Relever masse déposée, épaisseur, vitesse, rendement au premier passage, retouches, changements, couture, formage, collage et énergie à partir des données d’usine.
3. Évaluer confort et qualité sensorielle sur le siège complet
Le confort associe perception thermique, toucher, frottement, odeur, aspect et compression au contact de la pièce finie. Face, mousse, support, perforation, ventilation, température, vêtements et conception du siège comptent autant que le polymère.
« Respirabilité » peut désigner perméabilité à l’air, transfert de vapeur d’eau, absorption, effusivité thermique ou sensation de chaleur et d’humidité. Ces mesures ne se confondent pas. Un PU compact peut transférer peu de vapeur ; une structure poreuse peut en faciliter le passage. Un PVC compact peut être perforé et associé à mousse ouverte et ventilation.
Une revue de 2025 indique pour le similicuir PU un transfert de vapeur généralement inférieur de 30–50 % à celui du cuir véritable. Cette comparaison PU–cuir animal ne mesure pas un écart PVC–PU sur siège automobile. La revue relie le transport à l’hydrophilie et aux pores connectés. Voir la revue sur la vapeur d’eau des similicuirs. Pour l’achat, préciser ASTM E96/E96M, type de coupelle, température, humidité, sens, épaisseur, surface et conditionnement, avec la méthode ASTM.
Le toucher thermique nécessite température et compression maîtrisées. Une étude SAE sur mousses, complexes cuir–mousse et stratifiés plastiques a mesuré des propriétés sur la plage −20 °C à +60 °C et sous des compressions allant jusqu’à 60 %. Température et compression y sont liées ; l’étiquette du polymère de face ne décrit pas toute l’expérience. Voir l’étude SAE des propriétés thermophysiques.
Le toucher comprend contact froid, rigidité en flexion, glissement, souplesse, réponse à la pression et récupération. Le PVC peut être assoupli par plastifiant, mousse, peau mince et finition ; le PU peut être dur et lisse ou souple et poreux. Évaluer l’odeur séparément des COV, car support, colle, mousse, additifs et durcissement contribuent aussi. SAE J1351 décrit une évaluation d’odeur à chaud, pas une qualité universelle de PVC ou PU.
Un échantillon conforme en couleur et grain peut blanchir au pliage. Dans cette situation, examiner formulation de surface et liaison au support, puis vérifier flexion, abrasion et adhérence avant acceptation. Ce cas de diagnostic rappelle que couleur, grain et prix ne suffisent pas ; il ne présente pas un essai interne non documenté comme une preuve de performance.
| Aspect sensoriel | Pourquoi le nom ne suffit pas | Comparaison à prévoir |
|---|---|---|
| Confort hydrique | Pores, perforations, mousse, support et ventilation contrôlent le résultat. | WVTR comparable, puis essais thermiques et hydriques du siège fini. |
| Toucher thermique | Couleur, émissivité, mousse, compression et température interagissent. | Contact après conditionnement, sous compression définie. |
| Souplesse et glissement | Finition, grain, plastifiant, segments souples et support modifient le toucher. | Évaluation tactile à l’aveugle, flexion, compression et frottement. |
| Odeur | Les volatils proviennent de tout le complexe et de son durcissement. | Méthode constructeur ou SAE J1351 sur matière représentative. |
Conseil pratique
Comparer à l’aveugle des complexes PVC et PU de mêmes épaisseur, mousse, support, perforation, famille de couleur et conditionnement. Relever vapeur d’eau, thermique, récupération, frottement, odeur, température de surface et appréciations d’utilisateurs formés.
4. Comparer résistance et conformité dans les mêmes conditions
Comparer des éprouvettes avec épaisseur, support, sens, conditionnement, méthode, charge, cycles, arrêt et définition de rupture équivalents. Sinon, traction, déchirure, abrasion, flexion, rayure, hydrolyse, sueur et température peuvent refléter des différences de construction plutôt que de polymère.
Fixer fibres, fils, tissage ou tricotage, masse, mousse, colle, finition, épaisseur et sens. Une étude automobile PVC/CF-PVC rapporte une masse surfacique de 765 g/m² pour le PVC et de 773 g/m² pour le PVC modifié par fibres de carbone ; des résistances en traction de 32,6 MPa et 48,9 MPa, des allongements de 214 % et 185 %, des résistances à la déchirure de 11,4 kN/m et 14,7 kN/m, puis des COV totaux de 5,505 mg/m³ et 3,975 mg/m³. Ces résultats concernent ces deux constructions PVC : ce ne sont ni une comparaison appariée PVC–PU ni des limites universelles. Voir l’étude de PVC automobile.
Les normes décrivent les méthodes ; le client et les règles applicables déterminent les critères. ISO 2411 décrit l’adhérence et ISO 1419 des essais de vieillissement accéléré. Elles ne fixent pas de pelage, durée ou classement universels. Après exposition, refaire pelage, flexion, aspect, couleur, brillance, dureté ou module et odeur sur la même construction.
Taber, Martindale, Wyzenbeek et méthodes constructeurs emploient des abrasifs, charges, mouvements et arrêts différents. Pour la rayure, fixer outil, force, vitesse, passages, géométrie et rupture. « 50 000 cycles » seul n’a pas de sens comparatif fiable.
PU polyester, polyéther, aliphatique ou aromatique et PVC modifié réagissent différemment à chaleur, humidité, oxydation et lumière. Pour le PVC, examiner migration, collant, durcissement, froid, adhérence et couleur après chaleur ou lumière. Pour le PU, examiner hydrolyse, oxydation, jaunissement pertinent, finition, pelage, froid et conditionnement humide. Ne pas déduire des années des heures ou cycles accélérés.
Aux États-Unis, pour les matériaux dans son champ, FMVSS No. 302 fixe notamment une vitesse de combustion horizontale ne dépassant pas 102 mm/min selon les conditions prescrites. La procédure NHTSA précise le cadre d’essai. Le résultat ne prouve pas abrasion, longévité en flexion, climat, COV, odeur, embuage, conformité chimique ou approbation constructeur.
La chimie constitue une validation indépendante. Le règlement (UE) 2018/2005 restreint DEHP, DBP, BBP et DIBP dans les matières plastifiées à partir de 0,1 % en masse individuellement ou ensemble, dans son champ et selon ses exemptions. La définition peut couvrir PVC, PU, enductions, adhésifs, encres et autres polymères. Ni « le PU est automatiquement sans risque de phtalates » ni « tout PVC contient des phtalates dangereux » n’est une règle exacte. Voir le règlement de restriction et la présentation des restrictions REACH.
| Validation | Conditions comparables | Règle d’interprétation |
|---|---|---|
| Résistance et déchirure | Même support, épaisseur, sens, conditionnement, méthode et rupture. | Ne pas attribuer au polymère de face un résultat dominé par le support. |
| Usure et rayure | Même abrasif ou outil, charge, cycles, arrêt et notation. | Ne pas convertir les cycles d’appareils différents en classement unique. |
| Chaleur, humidité et flexion | Même exposition, récupération, géométrie et essais après vieillissement. | Ne pas convertir des heures en années sans corrélation démontrée. |
| Règles et chimie | Marché, matériau homogène, version du texte et exemptions. | Ne pas déduire la conformité du seul polymère ou certificat. |
Conseil pratique
Créer une matrice A/B à l’aveugle en ne changeant qu’une variable à la fois. Définir les critères puis demander résultats initiaux et vieillis de traction, déchirure, pelage, abrasion, flexion, rayure, chimie, sueur, COV, odeur, embuage et feu selon le projet.
5. Choisir selon usage, risques et coût total qualifié
Le choix retient une construction répondant à la pièce finie, au marché, à la production, à la fourniture et au cycle de vie pour un coût vérifié acceptable. Il ne suffit ni du devis le plus bas, ni du produit le plus cher, ni du discours commercial le plus convaincant.
Pour centres d’assise, bourrelets et contacts soignés, examiner un PU précis lorsque toucher, faible brillance, porosité ou transfert hydrique comptent. Un polyéther PU ou autre système résistant à l’hydrolyse peut être à étudier en climat chaud et humide, sous réserve de confirmer chimie et essais. Un PVC à faible migration validé peut être pertinent lorsque taches, entretien, surface fermée, coût et remplacement dominent.
Pour utilitaires, autobus, taxis et habitacles souvent nettoyés, le PVC peut convenir s’il passe usure, flexion, chimie, chaleur, froid, adhérence, feu, odeur et embuage requis. Étudier le PU lorsqu’il apporte un bénéfice documenté de confort, rendement, remplacement évité ou exigence client. Pour portes, accoudoirs, vide-poches, zones de chargement, pavillons et montants, classer d’abord les risques réels.
Fonder le modèle économique sur les données vérifiées d’usine et de service. Coût total qualifié = coût livré de matière + pertes de coupe et de procédé + essais et conformité + retouches et réclamations + entretien + remplacement + fin de vie. Ne pas présenter comme faits des prix, rendements, énergies annuelles, garanties ou années de remplacement supposés. Utiliser devis comparables, placements, rendements mesurés, compteurs, système qualité, historique de réclamations, dossiers d’entretien, acceptation du recycleur et coûts locaux.
Le repère énergétique public cité est de 57,8 GJ par tonne pour la résine PVC du berceau à la sortie d’usine. Il ne couvre pas enduction, support, mousse, embossage, découpe ou fabrication du siège ; il ne se compare au PU qu’à frontières équivalentes. Voir l’analyse de cycle de vie de résine PVC. La fin de vie dépend aussi du système. Le taux standard de taxe de mise en décharge applicable en Angleterre et en Irlande du Nord est de 130,75 £ par tonne à partir d’avril 2026 ; une enquête WRAP rapporte un droit d’entrée médian de décharge non dangereuse de 26 £ par tonne. Taxe et droit d’entrée sont distincts, et ces repères locaux ne sont pas des prix mondiaux de contrat automobile. Voir les taux de taxe de décharge et le rapport WRAP sur les droits d’entrée.
| Priorité | Candidats à examiner | Preuves pour approbation |
|---|---|---|
| Nettoyage, taches, contacts et coût | PVC automobile à faible migration et PU renforcé adaptés | Nettoyants, sueur, abrasion, flexion, chaleur, adhérence, odeur et feu comparables. |
| Toucher, faible brillance et confort hydrique | PU polyéther ou microfibre, et PVC perforé ou ventilé | Vapeur d’eau, thermique, toucher, compression, odeur et siège fini. |
| Chaleur, soleil et embuage | PVC spécialisé ou PU conçu pour les expositions | Vieillissement, migration, embuage, COV, odeur, brillance, couleur et pelage. |
| Remplacement après-vente | L’une ou l’autre voie, validée par montage et données de service | Régularité de référence, pose, preuves de réclamation, entretien et remplacement. |
Conserver le témoin et fixer les règles de modification. Finition, plastifiant, polyol, support, colle, cylindre, pigment, matière recyclée ou site peuvent changer les performances sans changer le nom. Garder lot, révision, schéma, rapports, témoin maître, plan d’inspection et déclencheurs de requalification dans le dossier.
Conseil pratique
Choisir PVC ou PU après validation de la pièce et justification du coût total par des données d’usine et de service. Figer la construction et prévoir une revue écrite avant changement.
Questions fréquentes
R : Aucun n’est universellement supérieur. Le choix dépend de construction, pièce, climat, entretien, confort, aspect, procédé, marché et performances démontrées. Comparer des complexes équivalents.
R : Non. Toucher, faible brillance, porosité ou procédé à moindre solvant sont propres à une construction définie. Le PVC peut aussi être conçu pour faible migration, entretien et aspect mat. Une conclusion environnementale demande frontières de cycle de vie, chimie, énergie, tenue et fin de vie documentées.
R : Non. Une construction PVC adaptée peut résister à l’eau, aux taches, au nettoyage et à l’usure. Pour le PU, chimie, finition, support, hydrolyse, chaleur, lumière et agents chimiques influencent aussi la tenue. Décider avec les essais du projet.
R : Non. Pores, hydrophilie, épaisseur, finition, support, mousse, perforation et ventilation contrôlent la vapeur d’eau. Un PU compact peut peu transférer, tandis qu’un PU poreux peut davantage ; un PVC peut être perforé et ventilé. Comparer les mesures et le siège fini.
R : Non. Dans son champ, FMVSS 302 décrit le comportement au feu de la matière ou de l’assemblage testé. Il ne prouve ni abrasion, flexion, climat, COV, odeur, embuage, conformité chimique ni approbation constructeur. Identifier éprouvette et conditions.
R : Couches complètes, lot, épaisseur et support, plan comparable, résultats initiaux et vieillis, déclarations chimiques, COV, odeur et embuage pertinents, transformation, hypothèses de prix, engagement de gestion des changements et données de service ou garantie disponibles. Approuver la construction exacte.