Contexte du marché et adéquation des applications du similicuir PVC pour les panneaux de porte
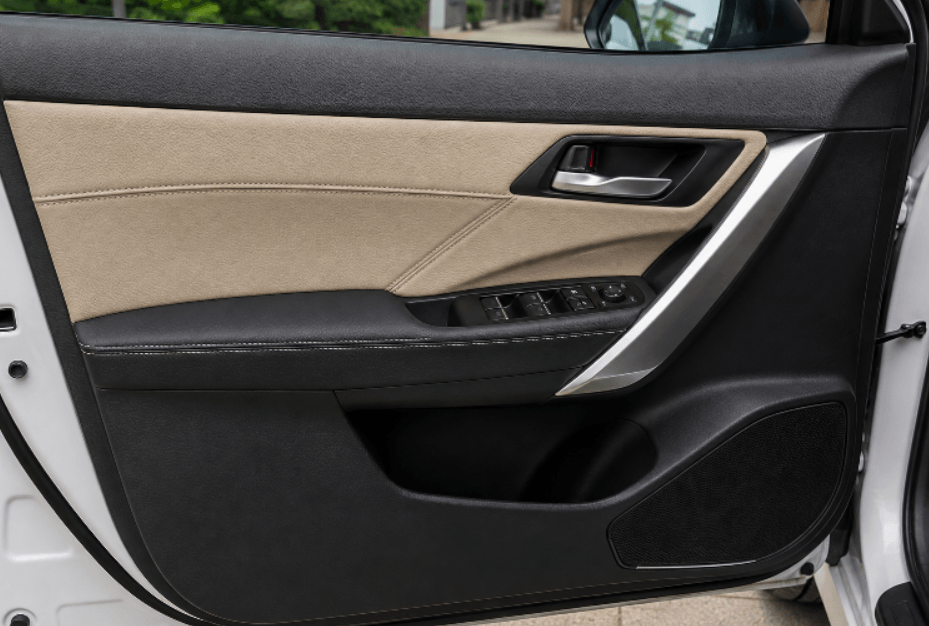
Le similicuir PVC peut former la peau visible ou l’insert d’une garniture de porte, d’un accoudoir, d’un vide-poches ou d’un panneau inférieur, notamment dans des véhicules particuliers économiques, utilitaires, flottes ou projets de rechange.
Les études citées couvrent généralement les similicuirs PVC automobiles dans leur ensemble — sièges, portes, tableaux de bord, accoudoirs et housses — et non les seules peaux de porte. Les montants rapportés ici vont d’environ 12,5 milliards USD en 2021 à 12,74–15,3 milliards USD en 2025, avec des perspectives de croissance composée de 1,6 % à 3,43 % selon les définitions. Ces estimations commerciales de périmètres différents ne constituent pas des volumes de panneaux de porte audités et ne doivent pas servir seules à dimensionner un projet. Spherical Insights QYResearch via Sohu DIResearch via Gelonghui Straits Research
L’ACEA indique une production mondiale de 75,5 millions de voitures en 2024, dont 35,4 % en Chine, et 11,4 millions en Amérique du Nord. Ces chiffres situent l’échelle de la production automobile ; ils ne donnent pas directement la part de portes habillées de PVC. ACEA
Le PVC reste une option pour des véhicules d’entrée de gamme, SUV économiques, utilitaires et applications privilégiant coût et entretien. Les projets haut de gamme ou électriques peuvent aussi employer des peaux PU/TPU, TPO/TPE, des textiles ou de la microfibre selon les objectifs de toucher, d’émission et de fin de vie. Il faut vérifier ces propriétés sur la construction réelle. Des documentations de fabricants décrivent des poudres PVC pour moulage par embouage, ou slush molding, destinées aux tableaux de bord, portes et boîtes à gants, ainsi que des solutions PU pour certaines garnitures haut de gamme. Mitsubishi Chemical BASF
Les atouts possibles du PVC comprennent des procédés établis de calandrage, d’enduction, de grainage et de thermoformage sous vide, une variété de grains et couleurs, et un coût compatible avec certaines grandes séries. Les contraintes portent notamment sur plastifiants, stabilisants, COV, fogging et toucher. Le texte REACH cité vise notamment DEHP, DBP, BBP et DIBP au seuil de 0,1 % dans la matière plastifiée, avec un champ, des dates et des dérogations à examiner selon l’article ; cela ne constitue pas une interdiction générale de tous les PVC automobiles. Le guide chinois GB/T 27630 traite de l’air dans le véhicule, notamment benzène, toluène, xylène, éthylbenzène, styrène, formaldéhyde, acétaldéhyde et acroléine. Ces exigences appellent une maîtrise de l’ensemble peau, mousse, adhésif et encre, plutôt qu’une déduction fondée sur le polymère seul. EUR-Lex Ministère chinois de l’Écologie et de l’Environnement
Conseil pratique
Considérez les estimations de marché comme de simples repères. Pour votre besoin, partez du volume régional de véhicules × surface de PVC prévue par porte × masse surfacique × rendement, en précisant si le rendement désigne la part utile ou un coefficient de perte. Segmentez ensuite par constructeur, finition et zone du panneau avant de figer la stratégie.
Normes ignifuges et considérations de conformité
Les exigences de combustion concernent le matériau seul ou les composites assemblés selon des éprouvettes, conditionnements et expositions définis. Leur application dépend du véhicule, du composant et du marché.
Les références de combustion horizontale comprennent FMVSS 302 aux États-Unis, GB 8410-2006 en Chine et CMVSS / TSD 302 au Canada. ISO 3795 définit une méthode et non un seuil universel. UNECE R118 concerne certaines catégories de véhicules, notamment des autobus et autocars M3 de classes II et III selon la version applicable ; des essais verticaux et de gouttelettes peuvent être requis pour certains matériaux et emplacements. Vérifiez toujours le champ exact et le calendrier du texte applicable.
| Juridiction/Norme | Taille du spécimen (typique) | Conditionnement | Limite de taux de combustion | Critères de réussite clés |
|---|---|---|---|---|
| FMVSS 302 (États-Unis) | 102 × 356 mm ; épaisseur maximale de 13 mm du côté de l’occupant | 21 °C, 50 % HR, 24 h | ≤ 102 mm/min | Critère alternatif prévu lorsque la combustion cesse avant 60 s et n’a pas parcouru plus de 51 mm à partir du point de chronométrage, selon la procédure. |
| GB 8410-2006 (Chine) | 356 × 100 mm ; maximum 13 mm | 23 ± 2 °C, 45 à 55 % HR, 24 à 168 heures | ≤ 100 mm/min | ≥ 5 éprouvettes ; retenir le résultat et les classifications A/B selon la procédure applicable. |
| CMVSS / TSD 302 — Canada | ≈ 102 × 356 mm | ≈ 21 °C, 50 % HR, ≥ 24 h | ≤ 102 mm/min — valeur du document officiel canadien consulté | Conforme à l’approche FMVSS 302 pour les matériaux intérieurs à moins de 13 mm de l’habitacle |
| ISO 3795 | 356 × 100 mm ; maximum 13 mm | 23 ± 2 °C, 50 ± 5 % HR, 24 h à 7 jours | Aucune limite inhérente | Rapporte uniquement le taux de combustion ; la limite doit provenir de la réglementation ou des spécifications OEM |
| UNECE R118 — certaines catégories d’autobus | Horizontale : 356 × 100 mm ; Verticale : 560 × 170 mm | 23 ± 2 °C, 50 ± 5 % HR | ≤ 100 mm/min (H ou V) | Vérifier l’orientation de montage ; essai de gouttelettes pour certains matériaux et emplacements, selon le texte applicable. |
Ce tableau résume les paramètres cités pour comparer les méthodes. Consultez leur version applicable avant de définir le plan d’essai ; les arrondis, cas particuliers, classifications et règles de calcul ne sont pas interchangeables. Cornell / FMVSS 302 GB 8410-2006 Justice Canada RI / ISO 3795 UNECE R118
Une peau PVC conforme comme film libre à FMVSS 302 ou GB 8410 ne qualifie pas automatiquement le panneau fini. Les règles de préparation FMVSS 302 et GB 8410 distinguent couches séparées et composites collés selon leurs interfaces. Adhésif, mousse, renfort et substrat peuvent modifier le comportement au feu, tout comme épaisseur, bords, perforations et soudures. Des spécifications constructeur telles que Volkswagen TL 1010 peuvent préciser davantage l’assemblage et la maîtrise des modifications ; demandez le document contrôlé du programme. Eurolab / VW TL1010
Une construction PVC peut être développée pour les limites horizontales de 100–102 mm/min, mais seul un rapport adapté à l’assemblage proposé établit le résultat. Un certificat concernant uniquement la peau ne démontre pas la conformité du véhicule.
Conseil pratique
Demandez les rapports de combustion sur la construction réellement prévue — peau + mousse ou support + adhésif éventuel — avec orientation, épaisseur et vitesse maximale observée selon la méthode. Une mention « FMVSS 302 réussi » sans résultat ni description de l’éprouvette est insuffisante.
Chaleur, vieillissement à la lumière et stabilité de l’apparence à long terme
Le vieillissement thermique et lumineux évalue la conservation de la couleur, du grain, de la surface et des propriétés mécaniques après chaleur, humidité et lumière représentatives de l’habitacle.
Les parties hautes près des vitres peuvent subir davantage de chaleur et d’UV que les vide-poches inférieurs. Le projet de document SAE-China cité distingue des zones thermiques et rapporte notamment 95 °C pour une zone haute, avec des expositions au xénon d’au moins 360 h en classe I ou 550 h en classe II selon la méthode A-1 de GB/T 32088-2015, une échelle de gris ≥ 4 et l’absence de fissuration, farinage ou blanchiment. Ces chiffres sont présentés comme des exemples tirés d’un projet, à vérifier dans sa version et le cahier des charges retenus, non comme des exigences universelles ni des résultats d’une matière Wandao. Projet SAE-China
Les méthodes citées comprennent GB/T 16422.2 / ISO 4892-2 pour le xénon et GB/T 16422.3 / ISO 4892-3 pour les UV fluorescents. Des méthodes constructeur telles que VW PV 3930 et PV 1303 peuvent être demandées selon l’exposition. Les résumés de laboratoire cités pour PV 3930 évoquent un étalon noir à 65 °C, une chambre à 35–45 °C, 60–80 % HR et environ 350 MJ/m². Ces indications servent à comprendre les paramètres ; prenez les réglages exacts dans le document constructeur contrôlé. GB/T 16422.2 Résumé Micom / PV 3930 CTI
Sur une peau PVC, les risques comprennent migration des plastifiants et surface collante, évolution de couleur par dégradation thermique ou oxydation, aplatissement ou fissuration du grain et perte d’adhérence entre couches. Des plastifiants adaptés, stabilisants thermiques, systèmes Ca/Zn, HALS, absorbeurs UV et finitions compatibles sont des pistes de formulation à évaluer. Aucun ingrédient ne dispense d’essais sur le système complet.
Un exemple comparatif décrit des peaux de grain identique, contrecollées sur la même mousse et le même substrat PP, après 500 h de xénon filtré et un criblage parallèle aux UV fluorescents. La formulation plus chargée en plastifiant aurait perdu davantage de niveau sur l’échelle de gris et présenté un léger collant ; la variante moins plastifiée à plastifiant polymère aurait conservé un niveau 4–5 sans collant. Les UV fluorescents auraient accentué un farinage absent sous xénon filtré. Aucun rapport détaillé n’étant joint à ce cas, il ne constitue pas une performance vérifiée Wandao. Il illustre la nécessité de choisir une exposition représentative du vitrage et du composant, sans assimiler criblage UV et qualification au xénon.
Un PVC stabilisé peut répondre à certains programmes, mais le coût et la durabilité doivent être comparés aux alternatives sur leurs données. Évitez de sous-spécifier les zones hautes ou de tester la peau séparément de l’ensemble mousse-adhésif réellement prévu.
Conseil pratique
Définissez des plans de vieillissement adaptés aux zones hautes proches des vitres et aux parties basses. Fixez méthode xénon, filtre, irradiance, température de l’étalon noir, humidité et critères — échelle de gris, ΔE, grain, collant, adhérence après exposition — avant validation de l’outillage.
Exigences mécaniques et esthétiques spécifiques à la zone
Accoudoirs, inserts, garnitures hautes, vide-poches et panneaux inférieurs ne subissent pas les mêmes charges ni la même visibilité. Épaisseur, résistance, allongement, déchirure, adhérence, souplesse, brillance et grain doivent donc être définis par zone.
Il n’existe pas de limite ISO, ASTM ou SAE universelle pour toutes les zones de porte. Les plages ci-dessous sont des exemples de cadrage technique issus des données citées ; elles ne décrivent ni une référence disponible garantie ni une spécification constructeur. Confirmez les objectifs avec le programme et le procédé.
| Zone de panneau de porte | Épaisseur typique (mm) | Masse surfacique (g/m²) | Priorités mécaniques | Notes de brillance/grain |
|---|---|---|---|---|
| Accoudoir / repose-coude | 0,95-1,35 | 700-950 | Retour après compression, résistance à l’abrasion et à la déchirure, adhérence entre couches. | Grain mat à brillance faible ou moyenne ; éviter les reliefs trop saillants. |
| Insert décoratif | 0,70-1,05 | 520-780 | Formabilité, stabilité des bords, résistance aux rayures | Brillance contrôlée 2 à 8 GU ; grains plus fins ou géométriques |
| Garniture haute près de la base de vitre | 0,65 à 1,00 | 500-750 | Stabilité dimensionnelle sous chaleur/UV ; faible fogging | Très faible brillance (souvent < 3 GU) pour limiter les reflets du pare-brise |
| Vide-poches / partie basse exposée aux chaussures | 0,80-1,20 | 600-900 | Haute résistance à la déchirure et aux éraflures ; résistance des bords robuste | Grain durable moyennement grossier |
| Panneau inférieur sans contact | 0,60-0,90 | 450-700 | Coût et formabilité de base | Grain et brillance assortis aux pièces adjacentes |
Les études citées rapportent des valeurs propres à leurs échantillons et méthodes. Un matériau pour étude de collage est décrit à 1,05 mm d’épaisseur totale, 117 N/30 mm en traction, 120 % d’allongement et 14,7 N en déchirure. Un autre travail sur PVC expansé automobile cite 800 ± 80 g/m², une traction > 35 MPa, 180–215 % d’allongement et une déchirure > 10 kN/m selon la méthode dite pantalon, ISO 13937-2. Des variantes non renforcées et modifiées par fibres de carbone auraient donné 32,6 MPa puis 48,9 MPa avec un allongement moindre. Ces unités et constructions sont différentes : ne comparez pas directement une charge par largeur, une contrainte et une résistance à la déchirure, et ne les considérez pas comme des limites universelles ni des performances Wandao. PMC10934881 PMC 10650038
Le support influence la tenue de la construction. Un tricot polyester peut faciliter le drapé et le toucher d’un accoudoir ; un tissé peut contribuer à la stabilité et à la résistance à la déchirure autour d’un vide-poches. Vérifiez ces effets sur la matière. Épaisseur et cellules de mousse influencent compressibilité et remontée visuelle des irrégularités du substrat ; une mousse trop grossière ou épaisse peut réduire le retour élastique et la stabilité à chaud. Une finition PU aqueuse ou acrylique peut modifier brillance et entretien, mais doit être contrôlée en flexion et en adhérence après vieillissement. Le PP ou TPO peut nécessiter un traitement de surface adapté. Une étude citée rapporte un gain de décollement de 38–39 % sur du PP traité, dans ses conditions particulières d’adhésif et de décollement à 90° ; ce gain n’est pas universel. PMC 10650038
Choisissez les méthodes avec le laboratoire et leur champ d’application : ISO 2286-3 pour l’épaisseur de textiles enduits, ASTM D751 pour certaines propriétés mécaniques des tissus enduits, ISO 4675 ou ASTM D2136 pour la flexion à froid, et ISO 813 ou une méthode constructeur adaptée à l’adhérence. Mesurez la brillance selon ISO 2813 ou ASTM D523 à l’angle convenu, souvent 60° dans les exemples cités. Aucun angle ni seuil ne doit être présumé valable pour tous les programmes. ISO 2286-3 ASTM D751
Conseil pratique
Écrivez trois blocs d’exigences distincts dans la RFQ : (1) propriétés mécaniques du film libre ou du composite, (2) adhérence au substrat réel avec l’adhésif de production et traitement de surface après vieillissement thermique/humidité, et (3) objectifs d’apparence et de durabilité spécifiques à la zone. N’appliquez jamais un seul ensemble de chiffres à chaque emplacement du panneau de porte.
Processus de sélection pratique et liste de contrôle de qualification
Le processus de sélection associe exigences par zone, présélection de constructions, vérification de l’assemblage final et capacité du fournisseur avant engagement sur l’outillage.
Commencez par les marchés de destination et les règles effectivement applicables : selon le véhicule et le composant, FMVSS 302 / CMVSS 302, GB 8410, listes substances, méthodes d’émission et exigences client peuvent intervenir. REACH et l’approche véhicule de GB/T 27630 ne sont pas des certificats de matière. Définissez ensuite épaisseur, masse surfacique, traction et déchirure avec méthode et largeur d’éprouvette, adhérence, brillance, grain et vieillissement. Demandez la famille de plastifiants et son niveau approximatif, présence de mousse, support et masse, chimie de finition et systèmes de comportement au feu ou de maîtrise des émissions.
Passez des propriétés du film libre aux essais pertinents sur le composite : combustion, COV, fogging, odeur, vieillissement au xénon des zones hautes et adhérence après chaleur humide. Distinguez criblage UV et qualification représentative du vitrage. Après validation, imposez une revue des changements de plastifiant, stabilisant, pigment, densité de mousse, adhésif ou finition.
Évaluez la personnalisation — couleur, grain, épaisseur, support et performances — avec les quantités minimales et délais du projet. Demandez les rapports du composite exact et la compétence du laboratoire. Si IATF 16949 est exigée, contrôlez la validité et le périmètre de certification du fournisseur ; cet article ne prétend pas que Wandao ou chaque référence détient cette certification. Un rapport isolé ne constitue pas une approbation permanente : régularité de production et maîtrise des modifications restent essentielles.
Le PVC offre des procédés établis, des possibilités d’aspect et une position de coût potentiellement intéressante. Chaque performance doit toutefois être démontrée sur la construction réelle et dans les conditions convenues avec le constructeur.
Conseil pratique
Émettez un dossier technique commun : objectifs par zone, méthodes et critères d’acceptation, définition de l’assemblage et matrice de maîtrise des modifications. Utilisez-le pour la validation de conception et les devis afin que tous travaillent sur les mêmes critères mesurables.
Foire aux questions
Q : Une peau en PVC qui satisfait à la FMVSS 302 est-elle automatiquement conforme à la norme GB 8410 ?
R : Pas nécessairement. Les limites de vitesse de combustion sont proches (102 mm/min contre 100 mm/min), mais le conditionnement des échantillons, le nombre d’échantillons et la règle selon laquelle la vitesse maximale parmi les échantillons est rapportée diffèrent. Exécutez toujours la méthode exacte requise par le marché cible sur le composite final.
Q : Peut-on convertir les heures de vieillissement en laboratoire en années d’usage ?
R : Aucune conversion générale fiable n’existe dans les normes publiques. Les résultats du xénon ou du vieillissement thermique démontrent un classement relatif et une conformité à une exposition indiquée ; ils ne prouvent pas à eux seuls un pourcentage de durée de vie à moins que le programme n’ait établi des données de corrélation pour ce système matériel et ce climat spécifiques.
Q : Quelle est la plage d’épaisseur typique du similicuir PVC des panneaux de porte ?
R : Les exemples de cadrage présentés dans ce guide se situent notamment entre 0,65 mm et 1,35 mm selon la zone. Ils ne constituent pas une plage universelle : le tableau comprend aussi d’autres valeurs. La spécification constructeur et le procédé de formage déterminent l’épaisseur retenue.
Q : La norme ISO 3795 est-elle une norme réussite/échec pour les matériaux des panneaux de porte ?
R : Non. La norme ISO 3795 est une méthode de mesure horizontale du taux de combustion. Une décision de réussite/échec nécessite une limite réglementaire ou OEM supplémentaire (par exemple 100 mm/min ou 102 mm/min).
Q : Pourquoi les zones supérieures des panneaux de porte exigent-elles souvent une brillance inférieure à celle des zones des vide-poches ?
R : Les zones supérieures peuvent se refléter dans le pare-brise. Les programmes spécifient donc une brillance très faible (souvent inférieure à 3 GU à 60°) et des grains fins et non spéculaires pour réduire la distraction du conducteur, tandis que les zones inférieures peuvent tolérer une brillance plus élevée si la durabilité est maintenue.
Q : Les tests de flamme, de vieillissement et d’adhérence doivent-ils être effectués sur la peau PVC non assemblée ou sur le composite fini ?
R : Les essais déterminants — notamment combustion, adhérence après vieillissement et COV/fogging du système — doivent porter sur la construction et les éprouvettes prescrites, représentatives de la production : peau + mousse/support + adhésif + traitement du substrat. Les films libres servent au criblage, sans suffire à la validation de la pièce.