Épaisseur et compromis de construction
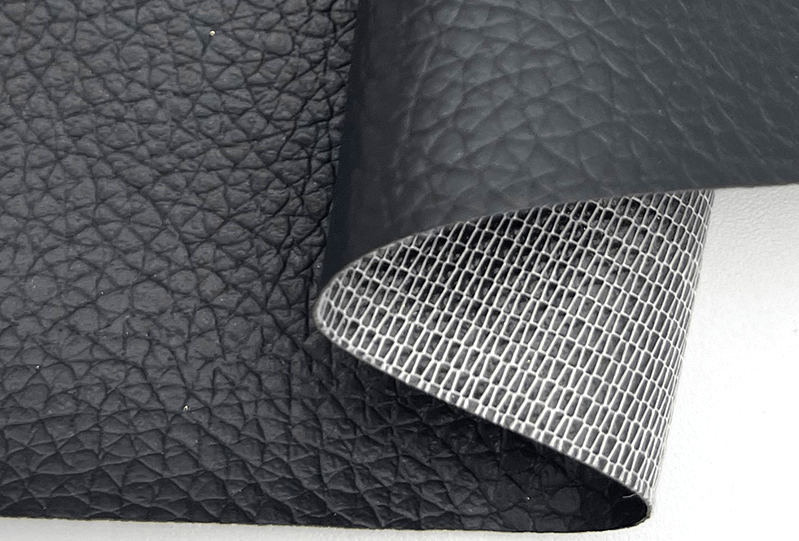
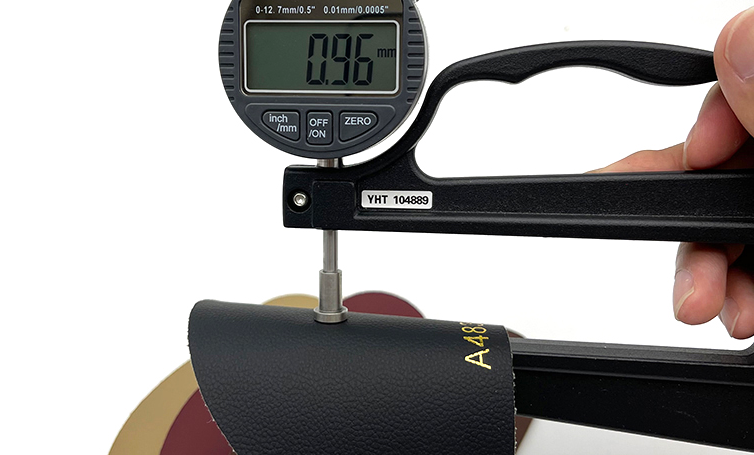
L’épaisseur totale comprend finition, peau PVC dense, mousse, liaison et support. Une mesure telle qu’ISO 2286-3 doit préciser les conditions, notamment la pression.
Le total ne détermine pas seul abrasion, traction ou tenue. Des plages de 0,9–1,2 mm pour certaines assises et de 1,2–1,4 mm pour d’autres projets sont des points de départ à valider avec formulation, mousse, support, flexion et émissions. Des extraits de spécifications citent aussi 0,85–1,30 mm, 1,00–1,30 mm ou 1,10–1,40 mm, avec 400–660 g/m² selon la construction. Vérifiez document, version, composant et conditions : ces plages ne sont pas des exigences universelles pour tout siège. Document Tesla TM-6001 cité : version et applicabilité à confirmer
| Élément | Plage indicative | Exemple de cible siège : 1,0–1,2 mm | Remarques et mesure |
|---|---|---|---|
| Épaisseur totale | 0,8–1,4 mm | 1,0–1,2 mm | ISO 2286-3 : définir la pression et la charge du pied de mesure. |
| Finition d’usure ou couche PU transparente | 0,005–0,025 mm | 0,010–0,020 mm | Contribue notamment à la tenue initiale aux rayures et aux taches, selon la formulation. |
| Peau PVC dense, grain compris | 0,15–0,35 mm | 0,20–0,30 mm | Évaluer usure et conservation du grain ; l’exemple de 215–255 g/m² doit être relié à une construction identifiée. |
| Couche PVC moussée | 0,25–0,65 mm | 0,35–0,50 mm | Contribue au toucher et au masquage du support ; vérifier l’exemple de 215–255 g/m² pour la référence. |
| Couche de liaison | 0,03–0,10 mm | 0,05–0,08 mm | Adhérence et tenue après chaleur à évaluer ; exemple de 65–95 g/m², non minimum universel. |
| Support textile | 0,20–0,45 mm | 0,25–0,35 mm | Polyester ou coton, tricoté, tricoté chaîne ou tissé selon la construction ; vérifier traction, déchirure et couture. |
| Masse surfacique totale | 500–800 g/m² | 600–750 g/m² | Des valeurs d’éprouvettes de 765–773 g/m² sont citées face à une cible de 800 ± 80 g/m² ; elles ne qualifient pas tous les revêtements automobiles. |
Les répartitions suivantes illustrent des constructions à examiner. Leurs tolérances et valeurs de couches ne sont pas indépendantes : confirmez le total et les propriétés sur le même échantillon. Modifier une couche ne produit pas un gain universel de durée.
| Épaisseur totale | Exemple de répartition : dense / mousse / reste | Masse surfacique indicative | Abrasion et tenue | Traction, déchirure et couture | Toucher, flexion et coût |
|---|---|---|---|---|---|
| 0,8 mm | 0,18–0,22 / 0,20–0,30 / ~0,30 mm | 480–580 g/m² | Marge de surface à vérifier ; envisager certaines zones moins sollicitées seulement après validation de la finition et du composant. | Découpe et pliage à essayer ; un support mince ou ouvert peut accroître la sensibilité des coutures. | Toucher plus proche du support ; une masse inférieure de 10–20 % à une construction de 1,0 mm reste une hypothèse à mesurer. |
| 1,0 mm | 0,20–0,28 / 0,30–0,40 / ~0,32 mm | 550–700 g/m² | Point de comparaison possible, selon le grade. | Essayer la couture et vérifier si le support transparaît. | Équilibre de toucher, coût et mise en forme à approuver sur prototype. |
| 1,2 mm | 0,24–0,32 / 0,40–0,55 / ~0,33 mm | 650–780 g/m² | Examiner la conservation du grain et l’appui sur les zones de contact, sans déduire un gain de durée du total. | Une amélioration de déchirure ou de couture doit être mesurée ; ajouter de la mousse peu dense ne prouve pas un gain de traction. | Toucher potentiellement plus plein ; une hausse de coût de 10–25 % face à 1,0 mm doit être vérifiée par le devis et la composition. |
| 1,4 mm | 0,28–0,38 / 0,55–0,70 / ~0,35 mm | 750–900 g/m² | Pas d’amélioration automatique de l’abrasion : examiner formulation, face et finition. | Vérifier résistance à la découpe, à la piqûre et aptitude aux contours. | Volume et coût peuvent augmenter ; vérifier plis, blanchiment et fissuration sous les sollicitations prévues. |
L’abrasion demande une comparaison de surfaces et de conditions identifiées. La source citée annonce, avec roues Taber CS-10 et charge de 1 000 g, 40,3 mg de perte après 2 000 cycles pour un grain fin et 43,4 mg pour un grain plus marqué. Elle évoque aussi une variation de plastifiant passant de 20,9 mg à 16,6 mg, puis un additif d’abrasion de 0 % à environ 7 % avec une perte de 30,9 mg à 16,6 mg ; à 11,1 %, la valeur remonte à 17,5 mg et la source évoque l’adhérence. Ces données particulières exigent le protocole et ne définissent ni toutes les finitions ni des années d’utilisation. Testex : données d’abrasion citées L’étude de mousse composite PVC citée présente 32,6 MPa en traction, 214 % d’allongement et 11,4 kN/m en déchirure, puis 48,9 MPa, 185 % et 14,7 kN/m avec renforcement par fibres de carbone courtes. Ces valeurs concernent les éprouvettes et méthodes de l’étude ; elles ne sont pas des forces de couture ou des exigences d’un revêtement de siège complet. Un gain de résistance peut s’accompagner d’un autre comportement en allongement. PMC : étude de mousse composite PVC
Une évaluation interne rapportée pour un projet de SUV compact compare des constructions de 1,0 mm et 1,2 mm sur support polyester tricoté. Le récit évoque 20 000 cycles Martindale puis 1 000 flexions à froid à –20 °C : la construction de 1,2 mm conservait mieux le grain, tandis que celle de 1,0 mm avec une finition de teneur en solides différente présentait moins de perte et pas de blanchiment. L’ajout de 0,2 mm de mousse travaillait le toucher initial. Plusieurs variables étant évoquées, ce cas ne permet pas d’isoler une cause ou de promettre une durée ; demandez protocole, répétitions et rapports avant de l’utiliser comme preuve.
Choisir le support selon la zone du siège
Le support textile contribue à la traction, à la couture, à la stabilité et à la liaison des couches. Il peut être tricoté, tissé, non tissé ou constitué d’un mélange de fibres.
Il n’existe pas de meilleur support universel. Comparez allongement, tenue aux piqûres, mise en forme, retrait et contraintes de la zone. Un tricot peut convenir à certains contours et flexions ; un tissé peut être étudié pour maîtriser déformation et couture ; un non-tissé ne doit pas être écarté ou approuvé sur son seul nom. Les résultats et la construction sont déterminants.
Les exemples suivants sont des plages à confirmer pour le programme :
- Polyester tricoté : 80–180 g/m² et allongement longitudinal annoncé >30–50 % dans certaines constructions ; vérifier mise en forme, tenue des trous de piqûre et direction des mesures.
- Polyester tissé ou polyester-coton : comparer traction, déchirure, allongement et stabilité de couture sur les candidats, sans supériorité automatique par famille.
- L’adhérence au support doit être évaluée après les expositions prévues, notamment la chaleur si le cahier des charges l’exige. Critère, méthode et construction doivent être identifiés.
Assise centrale, bourrelets latéraux et appuie-tête n’ont pas les mêmes géométries ni contacts. Compression, glissement, cisaillement, coutures et retrait doivent être examinés sur chaque zone. Un essai à 95 °C, s’il est retenu, et les cycles d’humidité doivent préciser conditions et critères : un retrait peut se traduire par ondulations ou fronces, sans que ce symptôme prouve seul sa cause.
Associer un tricot pour un panneau central et un tissé pour un bourrelet peut être étudié, mais demande de qualifier les deux constructions, leur couleur et leur grain communs. Le choix hybride ne garantit pas une économie ou une meilleure durée sans données du projet.
Grain, frottement, aspect et nettoyage
Le relief, les sommets du grain, la brillance et les perforations influencent aspect, contact, rétention des salissures et zones de frottement. Les noms commerciaux litchi, nappa ou grain fin ne suffisent pas : définissez témoin, profondeur, brillance et finition, puis validez les propriétés pertinentes. La relation entre ces paramètres et l’usage doit être mesurée sur la construction.
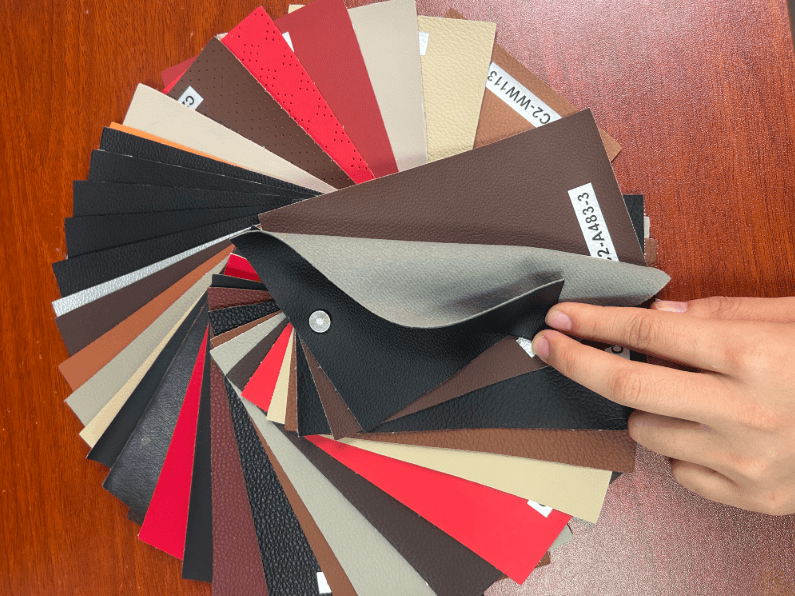
| Texture ou finition | Aspect et toucher | Frottement et abrasion | Entretien, ventilation et couleur | Zones à examiner |
|---|---|---|---|---|
| Grain litchi ou galet moyen | Grain irrégulier visible pouvant atténuer de petites irrégularités visuelles. | Prise au contact et usure des reliefs à mesurer. | Les creux peuvent retenir des résidus ; comparer nettoyage et visibilité des variations. | Bourrelets, panneaux de porte et sièges professionnels selon le programme. |
| Grain fin ou micrograin | Aspect plus uniforme et toucher à approuver. | Comparer la perte de matière avec les mêmes formulations et conditions ; ne pas généraliser le résultat d’une étude. | Essuyage, planéité et variations de brillance à contrôler. | Panneaux centraux d’assise et dossiers, selon le dessin. |
| Grain souple de type nappa | Relief discret et arrondi, à comparer au témoin. | Vérifier le confort et l’enfoncement ; mousse et plastification peuvent modifier le comportement. | Valider entretien et traces d’essuyage, notamment sur teintes sombres mates. | Panneaux centraux, appuie-tête et accoudoirs de positionnement supérieur. |
| Perforé | Aspect technique et possibilité de ventilation à vérifier. | Moins de surface de contact ; examiner les concentrations de contraintes au bord des trous. | Le flux réel dépend du passage continu dans les couches ; vérifier aussi rétention des poussières. | Zones ventilées à qualifier ; éviter de densifier les trous sans vérifier les zones sollicitées. |
| Mat ou faible brillance | Réflexion plus diffuse et éblouissement à évaluer. | La visibilité des rayures et du lustrage après usure dépend de la finition. | Comparer empreintes, variations et rétention des salissures sur les systèmes réels. | Intérieurs épurés et palettes sombres, selon le design. |
Exemples de points de départ à valider, sans obligation constructeur universelle :
- Profondeur de grain fin : environ 30–80 µm ; grain moyen ou litchi : 80–150 µm ; relief décoratif profond : 150–250 µm. Vérifier l’outil, le procédé et le témoin. Yuanfang : référence de grain citée
- Brillance à 60° : exemples de 2–8 GU pour un mat profond, 8–15 GU pour un mat et 15–30 GU pour un satiné. Une mesure complémentaire à 85° peut être utile pour de faibles brillances, selon la méthode convenue. Qualitest : mesure de brillance
- Perforation : exemples de diamètres de 0,6–1,2 mm, pas de 2,0–4,0 mm et surface ouverte de 5–18 %. Ces paramètres doivent être cohérents entre eux et confirmés sur plan. Le gain de ventilation dépend du chemin d’air dans l’assemblage, pas d’une propriété respirante automatiquement acquise par le PVC. IPS Perforating : applications des perforations
Continental présente ses matériaux Acella dans une plage de 0,8–1,4 mm, pour plusieurs usages d’intérieur comme sièges, appuie-tête, portes ou consoles. Cela documente cette gamme et ses constructions ; ce n’est pas une approbation de toute référence PVC pour ces composants. Continental : gamme Acella Il n’existe pas de coefficient de frottement universel pour tous les PVC de siège. Grain, finition, nettoyant résiduel, humidité et contre-surface comptent. ISO 8295 et ASTM D1894 concernent des méthodes de films ou feuilles plastiques ; leur domaine et leurs résultats ne sont pas interchangeables. Pour un composite de 0,8–1,4 mm, le laboratoire et le client doivent définir une méthode réellement applicable, avec état sec ou humide, montage et critères. Intertek : coefficient de frottement
Définissez les tolérances de ΔE₀₀, l’écart de brillance à 60°, le sens du grain et la régularité entre lots sous D65 et un éclairage secondaire convenu. Les grains fins et marqués peuvent rendre les variations visibles différemment ; comparez les panneaux selon les conditions de revue produit.
Vieillissement et défauts en service
La tenue combine maintien d’aspect, de souplesse, d’adhérence et d’intégrité sous mécanique, chaleur, lumière, humidité et contact. Les essais décrivent des propriétés dans leurs conditions, pas un calendrier.
Aucun nombre de cycles SAE, ISO ou ASTM ne se convertit automatiquement en années ou en entrées de passagers. Les plages évoquées de 5–10 ans pour certains usages et de 3–5 ans pour certains bourrelets plus sollicités doivent être justifiées sur le grade et l’environnement ; elles ne sont ni des moyennes universelles ni des garanties. Entretien, exposition et définition du défaut acceptable peuvent changer fortement le résultat.
| Sollicitation ou exposition | Exemple d’essai et mesure | Ce qu’il renseigne | Ce qu’il ne prouve pas |
|---|---|---|---|
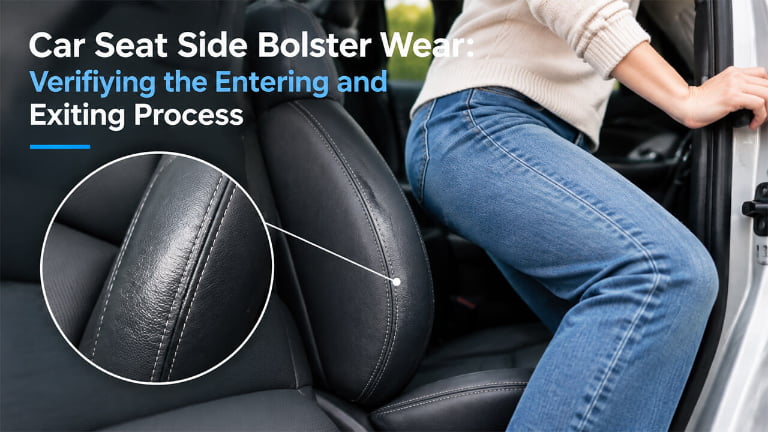
| Frottement de vêtements et entrée-sortie | Martindale ou Taber : méthode, cycles, perte et aspect | Usure, couleur et exposition éventuelle de la mousse. | Nombre exact d’entrées de passagers. |
| Flexion répétée des bourrelets | ISO 7854 ou ASTM D2097 selon le domaine et la procédure convenue ; cycles et critères de défaut. | Comportement en flexion de la construction et des interfaces. | Déformation rémanente en compression statique. |
| Lumière, chaleur et humidité | SAE J2412 : programme, irradiance, ΔE et défauts. | Évolution sous l’exposition définie. | Conversion fixe d’heures en années. |
| Cycles de chaleur et d’humidité | Cycles du constructeur et étuve selon protocole. | Tenue des couches et des liaisons. | Durée indépendante à l’abrasion. |
| Transpiration, sébum et nettoyants | Contact chimique puis aspect, état poisseux, dureté et adhérence. | Évolution de surface et de la construction sous le contact défini. | Durée combinant UV et toutes les sollicitations mécaniques. |
L’exemple SAE J2412 présenté par Q-Lab pour les conditions 2024 comprend 1 h d’obscurité à 38 °C et 95 % HR, puis 3 h 48 min de lumière à 0,55 W/(m²·nm) à 340 nm, panneau noir à 89 °C, air à 62 °C et 50 % HR. Confirmez édition, filtre et programme complet avec les parties. Cette procédure est un outil d’exposition xénon pour son domaine, pas une preuve qu’elle est la plus représentative pour tout produit ou qu’elle reproduit un nombre d’années. Q-Lab : programme d’exposition xénon cité L’étude de films PVC publiée en 2026 cite ASTM G154-23 avec UVA-340 à 0,89 W/(m²·nm), 8 h d’UV à 60 °C et 4 h de condensation à 50 °C. Elle décrit, pour certaines formulations, un enrichissement de surface de plastifiants de chaîne courte en 7 jours, tandis que DINP/DIDP évoluent autrement. Ces observations concernent les films et conditions étudiés ; elles ne fixent pas la durée d’un siège ni un classement universel des plastifiants. PMC : étude de films PVC vieillis aux UV
Mécanismes possibles à examiner :
- La chaleur peut contribuer aux réactions d’oxydation, de déshydrochloration et de diffusion selon formulation et exposition ; vérifier évolution de souplesse, de dimensions et de fogging.
- Les UV peuvent contribuer à l’évolution de couleur, de brillance et de propriétés ; le mécanisme et l’importance doivent être établis pour la construction.
- Humidité et condensation peuvent affecter certaines interfaces ; évaluer la tenue après les cycles pertinents.
- Transpiration, sébum ou protection solaire peuvent modifier certaines surfaces. Examiner produit, durée et conditions plutôt que déduire une réaction universelle.
- Un nettoyant inadapté peut affecter finition ou plastification ; identifier la compatibilité et le protocole approuvés.
État poisseux et rigidification peuvent apparaître à des étapes différentes, mais ils ne prouvent pas seuls une migration donnée. Les essais sur matériau neuf doivent être complétés par des expositions et séquences adaptées au programme. Vieillissement, abrasion, flexion et contact chimique peuvent être combinés selon une procédure convenue, avec mesures résiduelles d’adhérence, dureté et aspect ; cela ne constitue pas une prédiction universelle de terrain.
Marchés et évolutions des matériaux : distinguer les périmètres
Le marché du similicuir PVC automobile comprend plusieurs positions intérieures et catégories de véhicules ; il ne correspond pas aux seules housses de siège. Les sources publiques n’isolent pas toujours leur volume. Le rapport commercial cité de Research and Markets indique 1,37 milliard USD en 2025, 1,43 milliard en 2026 et une prévision de 1,78 milliard pour 2032, avec un taux annuel composé de 3,77 % sur 2026–2032. Ce sont des estimations et prévisions propres à ce périmètre, pas des volumes garantis pour un fournisseur. Research and Markets : PVC artificiel automobile Le rapport Grand View Research sur les revêtements intérieurs automobiles couvre un marché plus large : cuir véritable et synthétiques, plusieurs composants et catégories de véhicules. Son édition publique actuelle indique 44,9 milliards USD en 2025 et une estimation de 47,6 milliards pour 2026. Ce total ne doit pas être présenté comme le marché du seul PVC ou des seules housses de siège. Grand View Research : cuir et synthétiques pour l’intérieur automobile
Dans ce marché large, les voitures particulières ainsi que sièges et consoles centrales occupent une place importante. L’édition consultée indique 42,9 % du revenu en Asie-Pacifique en 2025 et une prévision de croissance de 9,4 % pour l’Inde sur l’horizon 2033. Ces estimations ne décrivent pas seules une stratégie d’achat PVC. Chine, Inde, Japon, Corée, États-Unis, Mexique et bases ASEAN peuvent être étudiés avec leurs capacités réelles. À titre de contexte, les chiffres OICA 2024 cités sont des voitures particulières, arrondies : Chine 27,5 millions, Japon 7,1 millions, Inde 5,0 millions et Allemagne 4,1 millions, et non la production totale de tous véhicules. OICA : production de voitures particulières
Les alternatives doivent être examinées par grade. PU, microfibres et matériaux à contenu biosourcé ou recyclé peuvent viser un toucher, une odeur ou un positionnement différents, sans meilleur bilan automatiquement acquis. BMW a annoncé un intérieur végane de série pour la Série 5 lancée en 2023 ; cela ne démontre pas la composition ou la performance d’autres véhicules. FORVIA documente Ecorium en production de série pour des modèles Renault avec des composants renouvelables et recyclés, dans son périmètre précis. BMW Group : communiqué de lancement FORVIA : Ecorium en production de série Pour des véhicules sensibles au coût ou à l’entretien, le PVC peut rester un candidat, à condition de satisfaire toutes les exigences. Faibles émissions, alternatives aux ortho-phtalates restreints, contenu recyclé et grain sont des critères distincts à documenter. Le choix doit combiner composition, performances, capacité et coût de la référence, sans défendre une épaisseur générique ou promettre une stabilité de prix.
Questions fréquentes
R : Une cible de départ de 1,10 ± 0,10 mm et d’environ 650 ± 70 g/m² peut être discutée si elle correspond au dessin, mais ne constitue pas une exigence universelle. Définissez séparément face, finition, support et critères, puis validez l’assemblage. Une mousse plus épaisse ne garantit pas une meilleure abrasion.
R : Non. Il peut modifier prise au contact, visibilité des défauts et usure des reliefs. Comparez les constructions avec la même méthode et les mêmes conditions ; le résultat d’un grain fin ou marqué ne s’étend pas à toutes les formulations.
R : Non. Les cycles servent à comparer des éprouvettes sous abrasif, charge et critère définis. Lumière, chaleur, humidité, contacts et entretien interviennent aussi. Une séquence après vieillissement peut enrichir la qualification, mais ne fournit pas automatiquement une conversion de durée.
R : Comparez tenue des coutures, cisaillement, allongement, mise en forme, retrait et adhérence des candidats. Un tissé ou tricot plus ferme peut être étudié pour un bourrelet, et un tricot extensible pour un panneau central ; ces noms ne remplacent pas les essais de chaque construction après les expositions prévues.
R : Définissez diamètre, par exemple 0,6–1,2 mm, pas et surface ouverte, parfois envisagée à 5–18 %, puis vérifiez leur cohérence et la résistance résiduelle. Mesurez le passage d’air sur l’assemblage contrecollé ; des trous visibles ne prouvent pas une ventilation effective.
R : Le rapport commercial cité sur le PVC artificiel automobile annonce 3,77 % de croissance annuelle composée sur 2026–2032, dans un périmètre plus large que les seules housses. Vérifiez édition, définition, région et hypothèses ; une prévision ne garantit pas un débouché. Reliez le développement de faibles émissions, de formulation et de contenu recyclé aux exigences et volumes réels du programme.