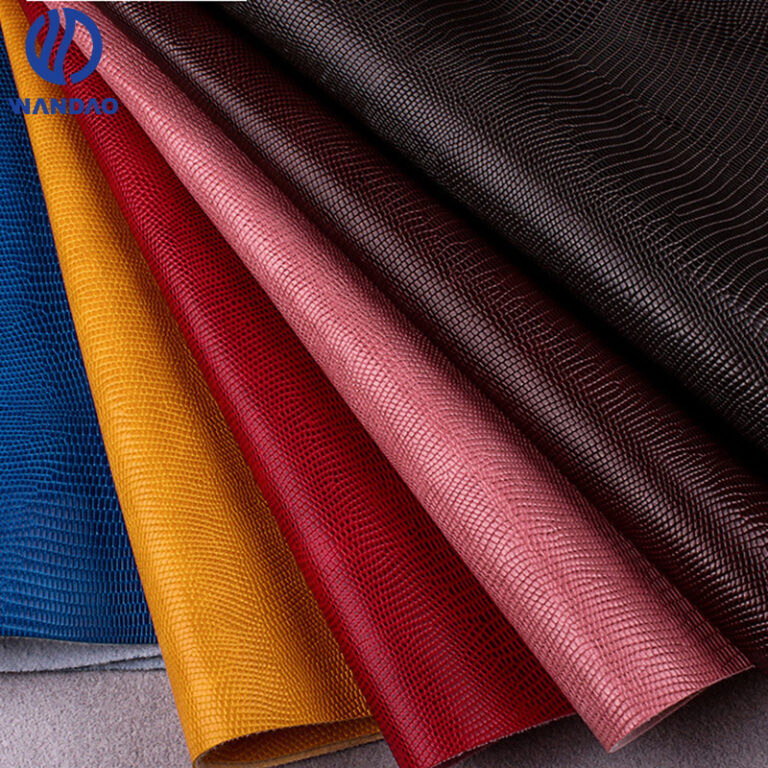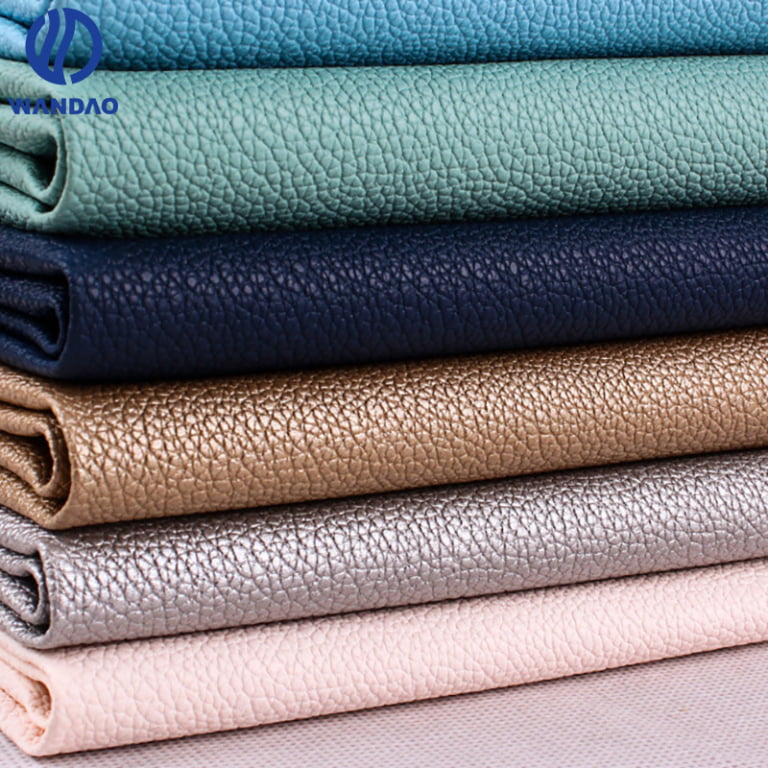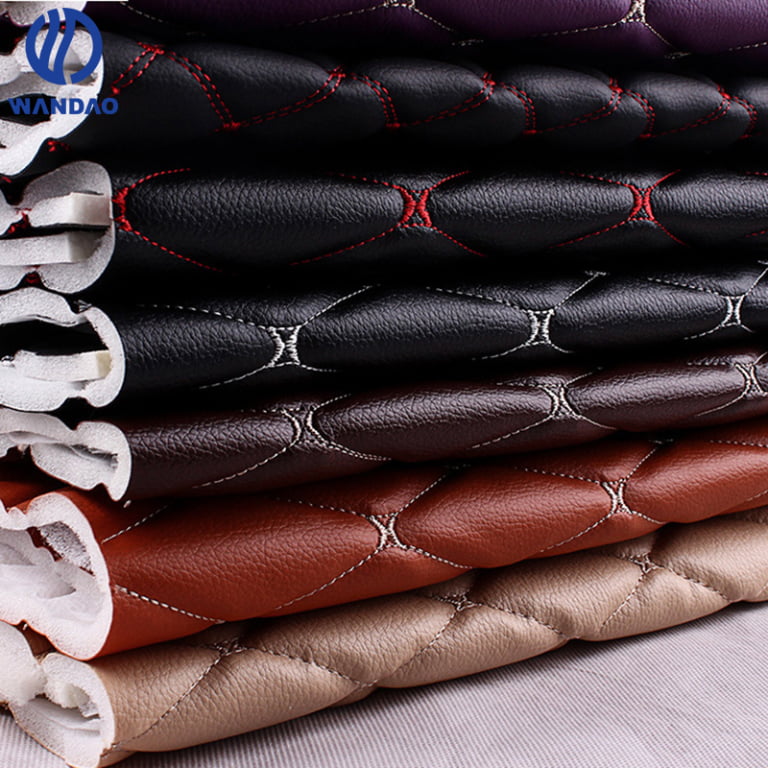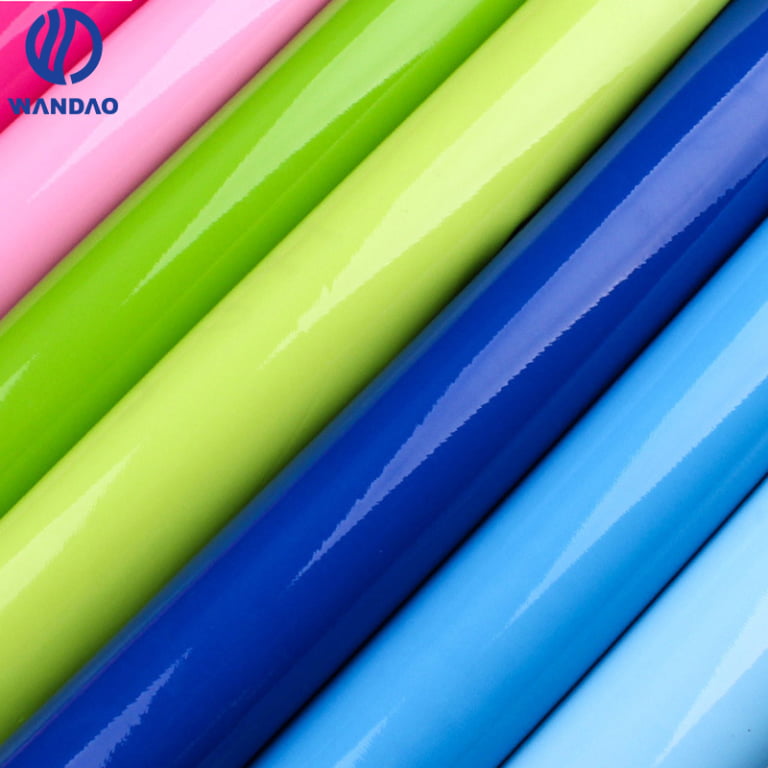
Texture et finition de surface : quelle différence ?
La texture désigne le relief physique ou l’effet visuel de la face PVC ; la finition est la couche ou le traitement qui modifie sa réponse optique et tactile.
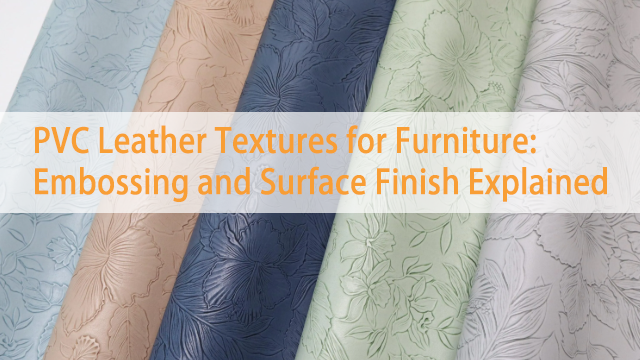
Une construction d’ameublement associe face PVC, mousse éventuelle, support et finition protectrice. Le grain peut provenir d’un embossage, d’un papier de transfert, d’une mise en forme sous vide, d’une impression ou de plusieurs opérations. La finition change l’aspect et le toucher du relief.
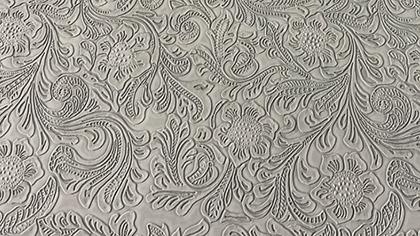
Ces noms sont des descriptions commerciales de dessin, pas des classes de construction ASTM ou ISO. Approuver un témoin physique de grain plutôt que la seule mention « texture cuir ».
| Texture ou finition | Orientation visuelle et tactile | Usages envisageables | Vigilance à l’achat |
|---|---|---|---|
| Grain fin de cuir ou de peau bovine | Relief discret d’aspect naturel, facile à intégrer dans une collection | Canapés, chaises, fauteuils de bureau, sièges d’hôtel et têtes de lit | Fixer embossage réel, répétition, brillance et témoin couleur ; le nom seul ne suffit pas. |
| Grain litchi ou galet | Cellules arrondies visibles et caractère grainé marqué | Salle à manger, canapés décontractés, bureaux, restaurants et espaces publics d’hôtel | Les creux peuvent retenir salissures et résidus ; vérifier accès au nettoyage et compatibilité chimique. |
| Grain fin de style Nappa | Relief fin et peu profond, aspect doux et calme | Canapés contemporains, sièges de détente, lits rembourrés et têtes de lit soignées | Le relief fin peut révéler rayures et variations de teinte ; qualifier la finition. |
| Microplis ou fines rides | Plis discrets apportant de la profondeur sans grain galet marqué | Canapés modernes, mobilier hôtelier et panneaux de lit ou muraux | Accorder profondeur et brillance ; leur excès peut créer une impression irrégulière. |
| Aspect tissu ou lin | Effet textile imprimé ou embossé sur une surface enduite | Hôtellerie, espaces de détente, restauration et certains meubles de santé | Préciser impression, embossage ou combinaison ; tester séparément la tenue de l’impression. |
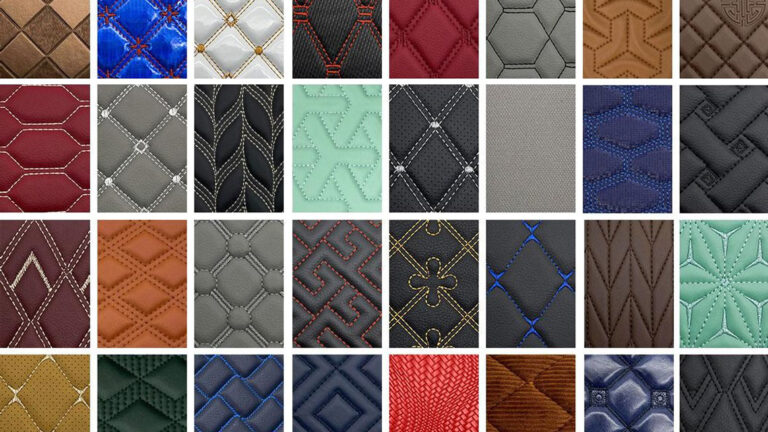
| Texture géométrique ou personnalisée | Côtes, grilles, losanges, canaux, logos ou dessin de projet | Têtes de lit, sièges décoratifs, banquettes, réceptions et lieux de marque | Confirmer répétition, alignement, coûts d’outillage et de dessin, couleur et attentes de réparation. |
La brillance est indépendante du grain. Le mat et le semi-mat limitent les reflets ; une forte brillance peut accentuer empreintes, éraflures et pertes de lustre. ISO 2813 définit des géométries à 20°, 60° et 85° pour les finitions dans son champ ; convenir de l’angle et des emplacements de mesure sur le revêtement réel. [ISO 2813]
Conseil : Approuver géométrie du grain, brillance, toucher et nettoyage sur le complexe PVC fini, plutôt que sur un nom ou une image numérique.
Comment sont créées les textures du PVC ?
La création de texture associe mise en forme, impression, embossage, refroidissement et finition pour obtenir un relief et un aspect réguliers après production.
| Procédé | Création du motif | Intérêt possible | Points à maîtriser |
|---|---|---|---|
| Embossage par cylindre acier | Le PVC assoupli passe entre un cylindre gravé et un contre-cylindre | Séries répétées, grains standards, aspects textiles et programmes moyens ou importants | Températures de bande et de cylindre, charge linéique, vitesse, stabilité du support, refroidissement et gravure. |
| Transfert depuis un papier texturé | La peau PVC se forme contre le papier ou film texturé, puis est séparée du porteur | Grain fin maîtrisé et effets mats, satinés ou brillants | Surface et démoulage du porteur, gélification, pelage, réutilisation, transfert d’effet et uniformité. |
| Embossage sous vide | L’aspiration applique le PVC expansé assoupli sur une roue ou un moule poreux gravé | Reliefs profonds ou tridimensionnels lorsque l’écrasement mécanique de la mousse est à limiter | Chauffage, vide, vitesse, état de la mousse, refroidissement et relief après enroulement. |
| Texture ou effet imprimé | Encres et couches créent un dessin visuel ; un embossage peut ajouter du relief | Graphismes personnalisés, effets bicolores, petites collections et développement visuel | Adhérence d’encre, repérage, flexion, abrasion, nettoyants, couverture de finition et couleur. |
Le résultat dépend de l’ensemble du procédé. Un brevet WIPO décrit la gélification d’un sol PVC à 200–250 °C avant formation de mousse. [Brevet WIPO sur l’enduction PVC par transfert] Une étude a testé une couche PVC de 0,3 mm à 190–215 °C pendant 40–90 secondes ; sa condition retenue était 210 °C pendant 60 secondes, avec une épaisseur de mousse optimisée de 3,63 mm. [Étude sur le moussage du PVC] Ces conditions expérimentales ne sont pas des réglages universels d’ameublement.
Pour l’embossage acier, un brevet indique 150–230 °C au cylindre, de préférence 170–210 °C, une charge linéique de 100–500 N/cm et une vitesse de 5–200 m/min, de préférence 10–50 m/min. [Brevet d’embossage PVC par cylindre acier] Ces exemples illustrent l’intérêt de maîtriser ensemble chaleur, charge, vitesse et refroidissement.
La profondeur mérite aussi une définition précise : aucune valeur universelle de grain PVC pour mobilier n’a été identifiée. Un brevet relatif à un autre revêtement, destiné au sol, décrit un relief courant d’environ 0,15 mm et un relief accru jusqu’à 0,4 mm. [Brevet d’embossage de revêtement de sol PVC] Ces valeurs illustrent des échelles possibles, sans fixer d’exigences pour le meuble.
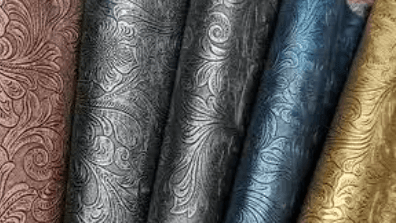
L’impression peut précéder l’embossage, à condition que le décor reste adhérent et flexible pendant la déformation. Un brevet de similicuir PVC décrit une peinture aqueuse imprimée puis embossée. [Brevet d’impression et d’embossage du PVC] Demander des preuves de tenue de l’impression et aux nettoyants, en complément de l’abrasion et de la flexion.
Conseil : Demander procédé, orientation, répétition, relief après conditionnement et ordre des finitions. Approuver après refroidissement et stabilisation, plutôt qu’à la sortie de la ligne chaude.
Films et finitions : effets sur brillance, toucher et nettoyage
Le film ou la finition de surface est une couche protectrice ou fonctionnelle mince qui modifie toucher, brillance, réaction aux taches, visibilité des rayures et résistance à certains nettoyants.
Son résultat dépend du polymère, de la réticulation, de l’adhérence au PVC plastifié, de la masse déposée, du séchage ou durcissement et du grain. Une couche souple peut préserver le toucher mais être plus sensible au collage entre surfaces ou aux marques ; une couche plus dure peut mieux résister à certaines rayures ou chimies tout en modifiant le toucher. Valider cet équilibre sur la construction exacte.
Effets mats, satinés et brillants peuvent provenir du nivellement, de charges matantes, pigments, cires, modifications silicone ou porteur de transfert. La brillance est optique ; étanchéité et nettoyabilité sont des propriétés distinctes. Une couche continue de faible énergie de surface peut limiter mouillage ou ancrage des salissures, mais coutures, bords, capillarité, défauts et produits chimiques déterminent aussi le résultat du meuble.
| Finition | Bénéfice possible | Compromis à examiner | Contrôle à demander |
|---|---|---|---|
| Mate | Reflets réduits et aspect discret, moins plastique | Rugosité ou charges mal liées pouvant favoriser frottement, salissures, blanchiment ou variation de brillance | Géométrie de brillance, taches et nettoyants, abrasion, transfert au frottement, flexion et couleur. |
| Semi-mate ou satinée | Compromis entre profondeur de couleur, réflexion modérée et intégration au mobilier | « Satiné » n’est pas une classe de performance ; le résultat dépend de la chimie | Cible de brillance, témoin visuel, panneau de nettoyage et régularité entre lots. |
| Très brillante | Réflexion forte, couleur nette et effet visuel marqué | Empreintes, rayures, déformations et perte de brillance plus visibles | Brillance à angle fixe, rayure ou marquage, détachabilité, alcool et nettoyants, variation de couleur. |
| Toucher souple ou cireux | Sensation moins plastique, sèche, soyeuse ou glissante | Une couche trop souple ou de faible énergie peut coller, retenir les salissures ou compliquer la reprise et l’adhérence | Témoin tactile, méthode de frottement si pertinente, collage, abrasion, nettoyants et adhérence vieillie. |
| Imprimée ou bicolore | Profondeur visuelle, couleur personnalisée et différenciation | Repérage, adhérence de l’encre, métamérisme et couverture de finition | Tenue de l’impression, flexion, abrasion, nettoyants, lumière et colorimétrie. |
Une étude de WPU auto-matant rapporte, à 60°, une brillance de 0,8 pour une formulation, une rugosité passant de 0,109 à 0,567 μm selon la réticulation, une classe d’adhérence ISO 2409 de 0 et une tenue à 300 cycles sous 1 kg lors de son essai ASTM D4060. [Étude de traitement de surface PVC] Ces résultats sont propres aux formulations et conditions étudiées. Une mention « mat » ou « toucher souple » doit donc être soutenue par des mesures de brillance, d’adhérence, d’abrasion et de compatibilité chimique.
Un brevet de revêtement spécialisé au toucher souple donne un coefficient de frottement de 0,01–0,80 et une brillance de 0,1–20 unités à 60°. [Brevet de revêtement au toucher souple] Cette plage n’est pas une norme du mobilier PVC : préciser méthode, contre-face, charge et géométrie de brillance.
Pour la mesure de brillance, [ISO 2813] définit des géométries de 20°, 60° et 85°. Pour l’exposition aux produits chimiques et aux taches, [ASTM D1308] peut servir à examiner décoloration, variation de brillance, ramollissement, gonflement ou perte d’adhérence après contact avec des produits domestiques. Préciser agent, concentration, temps de contact, répétitions et acceptation visuelle.
Ne pas qualifier un PVC brillant d’automatiquement étanche. Si le projet exige résistance aux liquides de surface, pression hydrostatique, fuites de couture ou compatibilité avec un désinfectant, nommer séparément propriété et méthode. « Résistant à l’eau », « facile à nettoyer », « nettoyable à l’alcool » et « étanche » ne sont pas interchangeables.
Conseil : Demander un panneau fini avec grain et finition choisis. Vérifier brillance, couleur, détachabilité, nettoyants, rayures ou marques, flexion, collage et adhérence avant d’approuver la série.
Choisir une texture selon l’application du meuble
Choisir selon l’application consiste à rapprocher relief et finition de la géométrie, des salissures, de l’éclairage, de la fréquence d’entretien et des exigences du projet.
Ne pas utiliser la même texture partout pour la seule facilité d’approvisionnement. Des grains fins et peu profonds peuvent faciliter l’essuyage et l’harmonie d’une collection. Un litchi ou galet marqué peut apporter du caractère et masquer certaines petites marques, mais accroître la rétention de salissures. Les effets très brillants, nacrés, métallisés ou fortement géométriques demandent une validation spécifique ; ils peuvent être réservés à des accents décoratifs.
| Usage | Texture et finition de départ | Priorités de construction | Points d’approbation |
|---|---|---|---|
| Canapés résidentiels | Grain fin, litchi discret, microplis ou style Nappa ; mat, satiné, cireux ou doux au toucher | Toucher, adaptation à la mousse, coutures et régularité des grands panneaux | Témoin physique, flexion, transfert au frottement, taches, nettoyants domestiques et aspect après relaxation. |
| Chaises et sièges de restaurant | Grain fin, galet léger ou aspect textile peu profond ; mat ou semi-mat | Essuyage, aliments et huiles, agrafes et coutures, répétabilité de coupe | ASTM D1308 ou panneau de taches convenu, nettoyage, abrasion, couture et couleur. |
| Fauteuils de bureau | Grain fin à moyen ; mat ou satiné, toucher peu collant | Entrées et sorties répétées, flexion du bord, contacts avec pièces et stabilité du montage | Abrasion ACT/ASTM pertinente, flexion, adhérence, déchirure aux pointes, nettoyants et maquette cousue. |
| Chambres d’hôtel et têtes de lit | Grain fin, microplis, aspect textile ou litchi discret ; mat ou semi-mat | Aspect sous éclairage de chambre, entretien, bagages et exigences feu | Stabilité de couleur et lumière, taches, nettoyants, alignement et preuves feu du marché. |
| Sièges de santé et d’accueil des personnes âgées | Surface lisse ou grain peu profond ; mat ou satiné, peu collant | Désinfections répétées, coutures nettoyables, adhérence après chimie et faible rétention de salissures | Désinfectants réels, concentrations, contacts, passages, couleur, brillance, fissures, pelage et feu de l’assemblage. |
| Mobilier extérieur ou marin | Grain peu profond et peu brillant ; ne pas choisir selon l’aspect intérieur seul | UV, chaleur, humidité, moisissures, flexion à froid, drainage, coutures et support | Preuves d’exposition extérieure, champignons, flexion, froid, nettoyants et gestion de l’eau ; les repères intérieurs ne qualifient pas l’extérieur. |
| Mobilier de marque ou décoratif | Impression, relief géométrique, métal, nacre ou effet bois personnalisé | Répétition, dessin, couleur, alignement, outillage et réparabilité | Grande maquette, tenue d’impression et de relief, brillance et couleur sous lumière réelle, coût de développement. |
Pour les revêtements intérieurs, le document ACT cité mentionne 30 000 doubles frottements comme repère possible pour certains bureaux à horaire unique, chambres d’hôtel, salles de réunion et restauration ; il indique 50 000 doubles frottements Wyzenbeek avec l’abrasif spécifié pour la forte fréquentation. Retenir la recommandation pertinente à la construction et au projet. [Recommandations ACT d’abrasion des tissus enduits] Ces repères ne sont pas des années de service.
Un embossage spécifique, outillage, dessin, colorimétrie, finition ou programme d’essais peut modifier le prix. Aucune grille universelle ni prime vérifiée n’est fournie pour litchi, Nappa, forte brillance ou personnalisation. Demander un devis séparant matière, outillage ou dessin, échantillons, quantité minimale, essais et conditions de réassort.
Pour le contrat, examiner le cadre PVC d’ameublement pertinent. [ISO 7617-1] concerne les tissus tricotés enduits de PVC et les critères convenus de couleur, embossage et finition, ainsi que les méthodes pertinentes d’épaisseur, adhérence, traction, déchirure, abrasion, flexion, vieillissement, frottement et collage. [ISO 7617-2] concerne les tissus tissés enduits de PVC pour l’ameublement.
Conseil : Définir les surfaces par zone d’usage. Valider un grain peu profond pour les zones souvent nettoyées ou sollicitées ; réserver les effets profonds, imprimés, métallisés, nacrés ou personnalisés aux projets capables d’en maîtriser validation et entretien.
Idées reçues et tendances à suivre
Les idées reçues assimilent aspect, épaisseur, famille de résine ou résultat isolé à une preuve de performance générale du meuble.
| Affirmation | Ce que permettent les preuves | Règle d’achat plus utile |
|---|---|---|
| « Un grain plus profond résiste mieux à l’abrasion. » | Non démontré. Abrasion, flexion, adhérence, déchirure, traction, couture, désinfectants et lumière sont des propriétés distinctes. | Préciser méthode, abrasif, charge, critère, grain, finition et couleur ; ne pas remplacer l’essai par la profondeur. |
| « Une matière plus épaisse dure toujours plus longtemps. » | Ce n’est pas une règle générale. Finition, support, couture, interface ou zone de pli peuvent céder avant l’usure de la face. | Fixer l’épaisseur selon montage et toucher, puis tester séparément adhérence, déchirure, couture, flexion, abrasion, chimie et froid. |
| « Le brillant se nettoie mieux que le mat. » | Pas universellement. Le nettoyage dépend de la chimie, du relief, des salissures, du produit, du temps de contact, du frottement et du durcissement. | Employer ASTM D1308 ou un panneau de taches et nettoyants convenu sur finition et coloris exacts. |
| « Tous les PVC sont étanches et ignifuges. » | Faux. Résistance aux liquides, coutures et conformité feu dépendent de la construction et des règles applicables. | Nommer les essais et vérifier le meuble fini lorsque requis. |
| « Le PU est automatiquement plus durable sur le plan environnemental. » | Ce raccourci ne remplace pas une analyse de cycle de vie : masse, support, additifs, énergie, entretien, usage et fin de vie comptent. | Demander ACV ou empreintes carbone comparables, avec même unité fonctionnelle et mêmes frontières. |
| « Le PVC recyclé est toujours moins performant. » | Pas nécessairement : cela dépend de la matière entrante, des additifs résiduels, des particules, de la dispersion, du plastifiant et du taux recyclé. | Maîtriser matière entrante, substances restreintes, rhéologie et essais de la construction exacte. |
Les exigences de composition demandent une documentation précise. L’enquête ECHA sur le PVC a examiné 63 additifs, notamment plastifiants, stabilisants thermiques et retardateurs de flamme, et identifié des besoins possibles d’action sur certains orthophtalates, composés organoétains, retardateurs de flamme et rejets de microparticules. Une enquête n’est pas en elle-même une interdiction générale de tous les PVC. [Enquête ECHA sur le PVC] Pour les articles dans son champ et selon ses conditions et exemptions, l’entrée 51 de l’annexe XVII de REACH restreint DEHP, BBP, DBP et DIBP lorsqu’ils atteignent ensemble ou individuellement 0,1 % en masse de matière plastifiée. [Informations de la Commission européenne sur REACH]
Le contenu recyclé nécessite davantage qu’un pourcentage annoncé. Une étude sur un textile enduit destiné au sol rapporte une récupération d’environ 90 % de poudre PVC après tamisage et une formulation de couche expansée optimisée avec 20 % de PVC recyclé ; les ajouts supérieurs réduisaient fortement certaines propriétés mécaniques dans ce système. [Étude de recyclage du PVC] Ces résultats concernent un revêtement de sol et ne fixent pas une limite universelle pour le meuble. Distinguer contenu recyclé, sécurité chimique, performances et fin de vie.
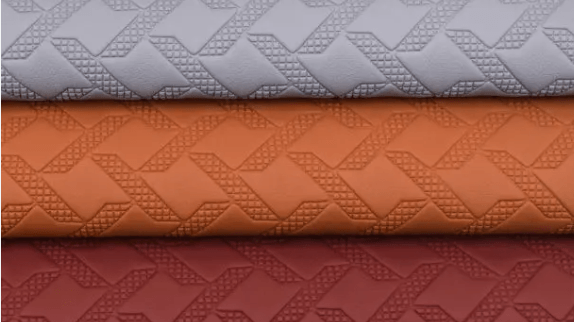
Des PVC bio-attribués ou à empreinte réduite peuvent être proposés avec certificats de bilan massique et données carbone. Les examiner au niveau du similicuir fini, sans transférer directement une déclaration de résine : unité, frontières, allocation, énergie, plastifiant, finition, support, chutes et transport. Le règlement européen sur l’écoconception des produits durables établit un cadre pour des exigences et passeports numériques ; les obligations des produits dépendent des actes délégués applicables. [Règlement européen sur l’écoconception des produits durables]
L’impression numérique et la conception assistée par IA peuvent accélérer les premières itérations, sans remplacer les essais physiques. Vérifier adhérence d’encre, flexion, abrasion, nettoyants, lumière, finition et couleur. Un motif IA nécessite aussi contrôle humain de la répétition, faisabilité d’embossage, droits et échantillon. Aucun taux d’adoption fiable pour 2023–2026 n’est présenté.
Pour la qualité de l’air intérieur, demander des preuves du produit fini. [UL GREENGUARD] indique que GREENGUARD Gold limite les émissions de plus de 360 COV ainsi que les émissions chimiques totales et intègre la méthode en chambre CDPH. Une finition aqueuse peut réduire l’usage de solvant à une étape, sans prouver que PVC, encre, adhésif, support, mousse et siège fini sont peu émissifs.
Conseil : Documenter formulation et couches, tester grain ou impression exacts, vérifier substances restreintes et émissions lorsque nécessaires, et définir un périmètre traçable pour contenu recyclé ou reprise en fin de vie.
Questions fréquentes
R : Grain fin de cuir, litchi ou galet, style Nappa, microplis, aspects textiles et effets géométriques ou imprimés personnalisés. Ce sont des descriptions commerciales ; approuver un témoin physique de texture et de brillance.
Oui. L’impression peut créer effets bicolores, vieillis, bois et dessins personnalisés. Elle n’apporte pas nécessairement un relief tactile : embossage ou autre mise en forme est alors nécessaire. Demander des preuves d’adhérence d’encre, de flexion, d’abrasion, de tenue aux nettoyants et de finition.
Non. Un film continu peut limiter le mouillage, mais face, coutures, trous d’aiguille, bords, support, complexage et méthode d’essai déterminent la performance. Définir résistance aux liquides de surface, pression hydrostatique, fuite de couture ou autre besoin précis.
Ils peuvent convenir si relief, finition, support, entretien et preuves correspondent à l’usage. Préférer un relief accessible au nettoyage dans les zones très entretenues et valider les grains profonds sur une maquette réelle.
Il peut modifier le devis si outillage, dessin, échantillonnage, finition ou volume d’amortissement sont spécifiques. Aucune prime universelle : distinguer prix de matière, outillage, échantillons, essais et quantité minimale.
Demander les contrôles pertinents d’abrasion, flexion, adhérence, traction, déchirure, couture, taches et nettoyants, couleur, brillance, collage et chimie. Pour les projets imprimés, de santé, extérieurs ou réglementés, ajouter selon le cas tenue de l’impression, désinfectants, vieillissement climatique, froid, substances restreintes, émissions et feu.